印書終極指南:專家教你避開印書地雷(二) - 檔案格式篇
 2025-05-23
接下來帶您了解印刷檔案對成品的各種地雷與注意事項。
第二章:精準無誤的通行證 – 印刷檔案的標準化設定
印刷檔案是設計師創意構想通往實體書籍的唯一橋樑,其設定的標準化與否,直接決定了最終印刷品能否忠實還原設計意圖。一個不符合印刷規範的檔案,輕則導致色彩偏差、圖像模糊,重則可能造成內容缺損、裁切錯誤,甚至需要重新製版印刷,帶來不必要的成本浪費與時間延誤。
本章將深入探討如何設定標準化的印刷檔案,涵蓋尺寸與出血、色彩模式、檔案格式、字體處理以及墨量控制等關鍵環節,旨在確保設計師的每一份心血都能精準無誤地在印刷機上完美實現。
2.1 尺寸與出血:避免裁切悲劇的必要預留
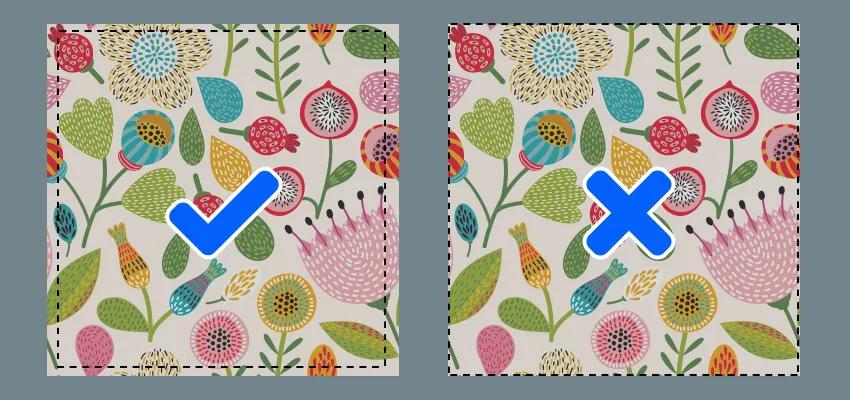
在建立印刷檔案時,首先必須明確書籍的成品尺寸 (Trim Size),也就是書籍經過裁切後的最終實際大小。在此基礎上,出血 (Bleed) 的設定至關重要。出血是指在設計稿件時,將需要延伸至頁面邊緣的圖像或色塊,向外擴展超出成品尺寸的一個預留範圍。
設定出血的目的是為了避免在印刷品裁切過程中,因機械定位的微小誤差或紙張伸縮,導致成品邊緣出現不應有的白邊,或者裁切到本應完整的圖像或文字內容。一般而言,印刷廠會建議出血尺寸為成品尺寸的上下左右各預留1mm至3mm。例如,在Adobe Illustrator中設定出血時,可以在新增文件或文件設定中找到出血選項,並輸入相應的數值。
與出血概念相關的還有安全邊距 (Safety Margin)。
這是指在成品尺寸範圍內,距離裁切線向內的一個安全區域。所有重要的文字、Logo、頁碼等核心內容元素,都應放置在安全邊距以內,以確保即使在裁切允許的誤差範圍內,這些重要信息也不會被意外裁掉或過於貼近邊緣而影響美觀與閱讀。一般建議,重要訊息應距離實際裁切線至少3mm以上;若採用膠裝等裝訂方式,靠近裝訂邊(內邊)的重要內容,其安全距離可能需要更大,例如距離出血線至少6mm。
檢查出血是否設定正確,可以在設計軟體中開啟出血參考線(通常為紅色框線),確保所有需要延伸至頁面邊緣的設計元素都已確實填滿至出血線外。出血線與裁切線(標示實際成品邊緣的線)是不同的概念,裁切線以內的內容是最終保留的部分,而出血區域則是在裁切時會被切除的部分。
最常見的錯誤便是未設定出血或出血量不足,這被列為印刷稿件的首要常見問題。此外,將重要內容(如頁碼、標題)放置得過於靠近裁切線,也是導致印刷成品不理想的常見原因。
出血的設定,本質上是印刷流程中一種重要的「容錯機制」的體現。印刷和裁切過程,即便採用最先進的設備,也無法達到百分之百的絕對精確,總會存在微小的機械誤差或因溫濕度變化導致的紙張伸縮。出血區域的存在,就是為了彌補這些不可避免的物理誤差,確保即使裁切位置發生輕微偏移,成品的邊緣依然是設計師預期的顏色或圖像,而非因誤差產生的、破壞整體視覺效果的白邊。理解出血的這一容錯本質,有助於設計師在進行版面佈局時更具預見性,主動將裁切風險降至最低。這不僅是一項技術性的要求,更是對最終成品品質負責的專業態度。
與此同時,安全邊距可以被視為出血概念在版心內部的「延伸保護」。如果說出血是為了防止成品邊緣「向外露白」,那麼安全邊距的設定則是為了防止重要內容「向內被裁切」。兩者共同構成了印刷品邊緣區域內容的「雙重安全保障」。出血確保了背景色塊或圖像的完整延伸,而安全邊距則守護了前景中不可或缺的文字、標識等核心信息。
因此,設計師在規劃版面時,應同時建立出血和安全邊距的意識,形成一個從版心內容到頁面邊緣的「由內向外」的層層保護。所有關鍵的設計元素都必須嚴格置於安全邊距以內,才能確保它們在經過裁切、裝訂等後續工序後,依然能夠完整無缺地呈現在最終的印刷品上。
2.2 色彩模式的抉擇:CMYK 與 RGB 的戰場
色彩是書籍設計中極具表現力的元素,但螢幕上所見的鮮豔色彩與最終印刷品呈現的效果之間,往往存在一道名為「色彩模式」的鴻溝。理解並正確運用色彩模式,是確保印刷色彩準確性的基礎。
RGB (Red, Green, Blue) 模式是一種加色模式,它通過紅、綠、藍三種色光的混合來產生各種顏色。當三色光以最大強度混合時,產生白色光。RGB模式是所有發光顯示設備(如電腦螢幕、手機、電視)以及數位相機、掃描器等輸入設備所使用的色彩標準。
CMYK (Cyan, Magenta, Yellow, Key/Black) 模式則是一種減色模式,它模擬的是印刷油墨在紙張上吸收和反射光線的原理。青色、洋紅色、黃色是三種基本印刷油墨色,理論上它們等量混合應產生黑色,但實際混合結果往往是深灰色或濁褐色。因此,引入了純黑色 (K) 油墨來增強暗部細節、提升對比度並節省彩色油墨的用量。CMYK模式是所有商業印刷流程的標準色彩空間。
為何必須從RGB轉換為CMYK? 關鍵在於兩者所能表達的顏色範圍(即色域)不同。RGB色域通常比CMYK色域要寬廣得多,尤其是在鮮豔的綠色、藍色和亮紅色等區域。這意味著許多在螢幕上看起來非常飽和、明亮的RGB顏色,在CMYK的油墨系統中是無法準確複製出來的。
如果直接將使用RGB模式設計的檔案送去印刷,印刷廠的RIP(Raster Image Processor,點陣圖像處理器)系統在轉換過程中,會將那些超出CMYK色域的顏色強制壓縮或替換為CMYK所能表現的最接近顏色,其結果往往是色彩變得暗淡、失去光澤,甚至出現混濁感,與設計師在螢幕上看到的預期效果大相逕庭。
關於轉換時機,一般建議在圖像處理的早期階段(如調整清晰度、去除雜訊等)可以在RGB模式下進行,因為RGB模式下處理速度通常較快,且能保留更豐富的色彩資訊。但在圖像調整基本完成,準備置入排版軟體或輸出最終印刷檔案之前,則務必將其轉換為CMYK模式。
為了更準確地預估CMYK印刷效果,設計師可以在支援色彩管理的設計軟體(如Adobe Photoshop, Illustrator, InDesign)中,開啟「校樣色彩 (Soft Proofing)」功能,並選擇印刷廠提供的或行業標準的CMYK色彩描述檔 (ICC Profile) 進行模擬預覽。同時,對顯示器進行定期校色,也是減少螢幕與印刷品色差的重要手段。
最常見且影響嚴重的色彩錯誤,就是將未經轉換的RGB模式檔案直接用於印刷,導致最終成品色彩與預期嚴重不符。
從RGB到CMYK的轉換,其本質是一個「色域壓縮」的必然過程。由於RGB的色域空間大於CMYK,轉換時,那些處於RGB色域內但超出CMYK色域邊界的顏色,必須被映射到CMYK能夠表現的範圍內。這個映射過程不可避免地會導致部分色彩信息的損失或改變,使得原本鮮亮的顏色可能變得不那麼飽和,或者色相發生輕微偏移。這就是為何許多設計師會感覺,RGB圖像轉換到CMYK後,顏色「變暗」或「變髒」了。
因此,設計師應在設計工作的初期階段就建立CMYK意識,如果可能,盡量在CMYK色彩模式下進行色彩的選擇和調整。若工作流程必須從RGB圖像開始,那麼在轉換前利用軟體的軟打樣功能,提前預知並主動調整那些可能發生較大偏差的色彩,將比等到印刷品完成後再發現問題要明智得多。
色彩模式的選擇,深層次地關乎對「媒介特性」的根本認知。RGB色彩模式是基於光學三原色的「加法混合」原理,即色光疊加越多,顏色越趨向明亮,最終混合為白色光,這符合發光顯示設備的工作方式。而CMYK色彩模式則是基於顏料三原色的「減法混合」原理,即油墨疊加越多,吸收的光線越多,反射的光線越少,顏色越趨向暗沉,理論上最終混合為黑色,這符合印刷品依靠吸收和反射環境光來呈現色彩的物理特性。
要求印刷廠直接使用RGB模式進行印刷,就好比要求魚類在陸地上呼吸一樣,是違背了印刷媒介的基本物理屬性。理解了這一根本差異,就能自然消除諸如「為何我在螢幕上看到的顏色那麼鮮亮,印出來卻完全是另一回事」這類常見的困惑,並促使設計師在印前就採取正確的色彩模式設定。
2.3 檔案格式的聖杯:為何 PDF (含PDF/X) 是印刷首選?
在將設計稿件交付印刷廠時,選擇正確的檔案格式是確保印刷流程順暢、成品品質符合預期的關鍵一步。在眾多檔案格式中,PDF (Portable Document Format),尤其是其針對印刷優化的子集 PDF/X,已成為業界公認的首選標準。
PDF格式之所以備受青睞,源於其多項優勢。
首先,PDF能夠將字體、圖像、版面佈局等所有設計元素完整地封裝在一個檔案中,確保在不同電腦、不同作業系統、不同軟體版本之間傳輸和開啟時,能最大程度地保留檔案的原始樣貌,避免因環境差異導致的版面錯亂、字體丟失或圖像變形等問題。
其次,PDF具有良好的兼容性,它可以同時包含向量圖形和點陣圖像,並支援精確的色彩管理,確保色彩資訊的準確傳遞。
許多專業設計軟體,如Adobe InDesign,都提供了強大的PDF導出功能,方便用戶生成符合印刷要求的PDF檔案。
除了PDF之外,其他一些檔案格式在特定情境下也有其應用價值:
● 向量檔案 (Vector Files),如AI (Adobe Illustrator)、EPS (Encapsulated PostScript):
此類檔案由數學公式描述的線條和曲線構成,無論如何縮放都不會失真,邊緣始終保持平滑清晰。因此,它們非常適合用於包含Logo、標識、圖示、精細線條圖以及大量文字的設計,尤其是在需要進行大幅面印刷(如海報、展板)或對線條品質要求極高的情況下。
● 點陣檔案 (Raster Files),如JPG (JPEG)、TIFF、PNG:
此類檔案由像素點陣組成,其清晰度受解析度限制,放大後容易出現模糊或鋸齒狀。
● JPG:
是一種有損壓縮格式,文件體積較小,適合在網路上傳輸和存儲照片類圖像。但由於壓縮會損失部分圖像細節,用於印刷時應確保採用高質量壓縮並保證足夠的解析度(至少300dpi)。
● TIFF:
是一種常用的無損或近無損壓縮格式,能夠保留豐富的圖像細節和色彩層次,是高質量照片印刷和存檔的理想選擇。
● PNG:
是一種無損壓縮格式,其主要特點是支援透明背景,非常適用於需要在不同背景上疊加使用的Logo、圖示或摳圖圖像。
然而,對於最終的印刷交付,PDF/X標準提供了更為嚴格和可靠的保障。PDF/X是國際標準化組織 (ISO) 針對圖形內容交換(特別是印刷)而制定的一系列PDF子集標準。其核心目的是確保一個PDF/X檔案一旦生成,就能在任何符合該標準的印刷流程中被正確無誤地解釋和輸出,最大限度地減少因檔案問題導致的印刷錯誤。
PDF/X標準對檔案內容有一些特殊要求,例如必須嵌入所有字體、圖像色彩模式必須為CMYK或特別色(不允許RGB)、不能包含音訊視訊等多媒體內容、透明度效果需要妥善處理等。
常見的PDF/X標準包括:
● PDF/X-1a:
這是較為嚴格和通用的標準,要求所有色彩數據均為CMYK或特別色,所有字體必須嵌入。它支援「盲交換」(blind exchange),即檔案發送方無需與接收方(印刷廠)就檔案設定進行過多溝通,檔案本身已具備足夠的可靠性。適用於發送方希望對印刷任務擁有最大控制權的場景。
● PDF/X-3:
與PDF/X-1a的主要區別在於,PDF/X-3允許檔案中包含已進行色彩管理的RGB或Lab色彩數據(通常帶有ICC Profile),為色彩轉換提供了更大的靈活性。但最終印刷仍需轉換為CMYK。
● PDF/X-4: 是更新的標準,支援透明度和圖層等現代設計特性,同時也允許色彩管理的RGB和Lab數據。
在實際操作中,設計師應根據印刷廠的要求和具體的印刷活件特性,選擇合適的PDF/X標準來輸出檔案。例如,Adobe InDesign和Illustrator等軟體都內置了PDF/X的預設集,可以方便地生成符合標準的PDF檔案。
此外,對於設計稿中使用了透明度、陰影、羽化等複雜效果的情況,特別提醒,在導出印刷用PDF時,進行「透明度平面化 (Flatten Transparency)」處理非常重要。平面化能將這些動態的透明效果轉換為不透明的點陣圖像或向量對象,避免因不同RIP系統對透明度解釋的差異而導致光柵化瑕疵、色彩失真甚至印刷錯誤。
常見的檔案格式錯誤包括:直接提供如Word、PowerPoint等辦公軟體生成的、未經專業檢查和轉換的PDF檔案;PDF檔案未正確嵌入字體或圖像;未使用任何PDF/X標準,導致檔案中潛藏不符合印刷規範的設定。
PDF/X標準的出現與推廣,可以視為印刷行業在數位化浪潮中追求「標準化」與「可靠性」的一個重要里程碑。在此之前,設計師提交的各種格式的檔案,往往因為設定不一、缺乏規範,給印刷廠的印前處理帶來了巨大困擾,諸如字體丟失、色彩空間錯誤、圖像解析度不足等問題層出不窮,不僅耗費了大量的溝通和修正時間,也直接影響了印刷品質和生產效率。
PDF/X通過一系列明確的技術規定,為印刷供應鏈的上下游(包括設計師、輸出中心、印刷廠等)提供了一種共同遵循的「契約」,確保了圖形內容交換的穩定性和可預測性。採用PDF/X標準,不僅減少了因檔案問題引發的返工風險和溝通成本,更從整體上提升了印刷行業的專業水準和生產效率。
檔案格式的選擇,也深刻體現了設計師對「內容特性」與「最終用途」的理解程度。正如所區分的,向量圖形和點陣圖像在數據結構和適用場景上存在本質差異。向量圖形以其無限縮放而不失真的特性,成為Logo、標識、精細線條和文字排版的理想選擇,尤其適合需要高精度再現的印刷品。
而點陣圖像則更擅長表現照片般豐富的色彩層次和細膩的色調過渡,但其品質直接受限於像素數量(解析度)。如果在設計和存檔過程中,未能根據內容的這些本質特性來選擇合適的檔案格式——例如,將一個本應保持銳利邊緣的Logo存儲為低解析度的JPG格式用於大型印刷,或者將一張需要精細色彩過渡的照片錯誤地轉換為色彩數量受限的GIF格式——那麼最終的印刷結果無疑將是一場品質災難。
因此,專業的設計師在進行檔案存儲和交付時,必須清醒地認識到不同檔案格式的優勢與局限,並根據內容的具體屬性和最終的應用媒介(是網頁顯示、螢幕演示,還是高精度印刷),做出最為恰當的選擇。
2.4 字體的終極處理:建立外框或正確嵌入
字體是書籍設計中傳達風格、提升閱讀體驗的重要元素。然而,如果未能對設計稿中的字體進行妥善處理,一旦檔案在缺乏相應字體的印刷廠電腦上打開,便極易發生字體被系統自動替換為其他字體的情況,導致原本精心設計的版面變得面目全非,甚至出現文字溢出、重疊等嚴重錯誤。為避免此類問題,印前對字體進行「建立外框」或「正確嵌入」是必不可少的步驟。
🔹 解決方案一:文字轉外框 (Create Outlines / Convert to Curves)
這種方法是將設計稿中的所有文字信息,從可編輯的文本狀態轉換為由路徑和錨點構成的向量圖形對象。轉換後,文字的外觀被固定下來,不再依賴於特定的字體檔案是否存在於系統中。在Adobe Illustrator等向量設計軟體中,通常可以通過選取文字對象後執行相應命令(如快捷鍵Ctrl+Shift+O或Command+Shift+O)來實現。
⭕ 優點:
能夠最徹底地保證文字外觀在任何環境下都與設計稿完全一致,無需擔心接收方是否安裝了相同字體。
❌ 缺點:
文字轉外框後即失去了作為文本的可編輯性,無法再進行內容修改或拼寫檢查。對於包含大量文字的書籍內頁,全部轉外框可能導致檔案體積顯著增大,並增加RIP處理的複雜性。
🔹 解決方案二:嵌入字體 (Embed Fonts)
這種方法是在生成最終印刷檔案(通常是PDF)時,將設計稿中所使用到的字體檔案(或其子集)的數據信息一併封裝到PDF檔案內部。這樣,當印刷廠打開此PDF檔案時,即使其系統中並未安裝這些特定字體,也能調用PDF內部嵌入的字體信息來正確顯示和印刷文字。PDF/X標準就明確要求所有使用的字體必須嵌入。
⭕ 優點:
在一定程度上保留了文字的可搜索性和可複製性(取決於嵌入方式和PDF閱讀器)。對於大量內文的書籍,嵌入字體通常比全部轉外框生成的檔案體積更小,處理效率更高。
❌ 缺點:
某些受版權保護的字體可能不允許被嵌入,或者只允許部分嵌入(僅嵌入文檔中實際使用到的字符)。此外,極少數情況下,不同PDF處理軟體對嵌入字體的解析可能存在細微差異。
在實際操作中,對於標題、Logo等少量且對造型要求極高的文字元素,或者在無法確認接收方能正確處理嵌入字體的情況下,轉外框是更為穩妥的選擇。而對於書籍內頁等包含大量文本的內容,則應優先考慮在輸出PDF時正確嵌入所有使用的字體。無論採用哪種方式,都應在交付檔案前仔細檢查,確保沒有遺漏的字體問題。例如,可以在另一台未安裝相關字體的電腦上嘗試打開PDF檔案,以驗證字體是否能正確顯示。
常見的字體處理錯誤便是:既未將文字轉為外框,也未能成功嵌入所有使用的字體,導致印刷廠在打開檔案時,系統彈出字體缺失的警告,並自動用預設字體替換,從而嚴重破壞了原有的設計版面。
對字體的妥善處理,是確保設計師精心構築的「設計意圖得以保真」的關鍵環節。字體不僅僅是承載信息的符號,其形態、風格本身就是設計語言的重要組成部分,深刻影響著書籍的整體氣質和閱讀感受。如果因為印前處理的疏忽,導致這些經過深思熟慮選擇的字體在印刷時被擅自替換,那麼無論之前的版面編排多麼精妙,色彩搭配多麼和諧,最終的成品都將與設計師的初衷大相徑庭,甚至變得不倫不類。
因此,無論是選擇將文字轉為不可編輯的圖形路徑,還是將字體數據信息完整地嵌入到最終交付的PDF文件中,其根本目的都是為了確保設計師的字體選擇能夠跨越不同電腦系統和軟體環境的壁壘,最終準確無誤地呈現在每一位讀者的眼前。這不僅僅是一項技術性的操作,更是對設計作品完整性和專業性的尊重與保護。
在「轉外框」與「嵌入字體」這兩種主流的字體處理策略之間進行選擇時,實則是在「編輯的靈活性」與「顯示的通用性」之間進行權衡。將文字轉換為外框路徑,其本質是將文字的「字符屬性」抹去,使其變為純粹的「圖形屬性」。這樣做的好處是,它徹底擺脫了對特定字體檔案的依賴,確保了在任何缺乏該字體的作業系統或軟體環境中,文字的視覺外觀都能得到100%的忠實再現,不會有任何「跑掉」的風險。
然而,其代價是文字內容完全失去了再次編輯的可能性,一旦發現錯別字或需要調整措辭,就必須回到包含可編輯文本的原始設計檔案中進行修改,然後重新執行轉外框操作。
相比之下,嵌入字體的方式則試圖在保留部分文字編輯性的同時(例如,在某些PDF編輯軟體中,嵌入的字體文本仍然可以被選取、複製,甚至進行有限的修改),通過將字體數據一同打包進PDF文件,來解決跨平台顯示的問題。這種方式尤其適用於那些可能還需要進行細微調整,或者希望保留文本搜索、複製等功能的文檔,例如學術論文、報告手冊等。
在嚴格遵循PDF/X標準的印刷流程中,正確嵌入字體是首選且被推薦的做法。設計師應根據印刷檔案的最終用途(是一次性的付印稿,還是可能需要後續修改或數位傳播的文檔)以及與印刷廠的協作流程,來審慎決定採用哪一種字體處理策略,以期在視覺保真度與操作便利性之間取得最佳平衡。
2.5 墨控的奧秘:總墨量與黑色疊印的智慧
在CMYK四色印刷中,對油墨量的精確控制是確保印刷品質的關鍵技術之一。其中,「總墨量限制」和「黑色疊印」是兩個既相互關聯又各有側重的核心概念,直接影響著印刷品的色彩飽和度、乾燥速度、細節表現以及生產效率。
🔹 總墨量限制 (Total Ink Limit / Total Area Coverage - TAC):
總墨量指的是在印刷品的某一個特定點上,C(青色)、M(洋紅色)、Y(黃色)、K(黑色)四種油墨疊加後的總百分比 35。例如,如果某個深色區域的CMYK值分別為C:80%, M:70%, Y:60%, K:90%,那麼該點的總墨量就是 80+70+60+90=300%。
之所以要對總墨量進行限制,是因為紙張吸收油墨的能力是有限的,印刷機的乾燥系統效率也是有限的。如果某些區域的總墨量過高,超出了紙張的承載能力或印刷工藝的處理極限,就會引發一系列問題:
● 油墨乾燥緩慢:
過厚的墨層難以在正常的生產速度下完全乾燥。
● 背面蹭髒 (Set-off / Back-transfer):
未乾的油墨在紙張堆疊時,容易轉印到上一張紙的背面,造成污染。
● 黏著 (Sticking):
嚴重時,堆疊的紙張之間會因未乾油墨而相互黏連。
● 印刷困難:
如套印不準、墨色不均等。
● 影響後加工:
如覆膜時可能因墨層過厚導致附著不良。
總墨量的建議上限值因印刷方式(如平版印刷、數位印刷)、紙張種類(如塗佈紙、非塗佈紙)、油墨特性以及印刷廠的設備和工藝標準而異。一般而言,新聞紙等吸墨性強的非塗佈紙,其總墨量上限較低;而高品質的塗佈銅版紙,則能承受相對較高的總墨量。一些印刷廠可能建議總墨量不應超過250%,甚至更為嚴格地限制在200%以內。
而根據ISO 12647-2等行業標準,針對特定類型的銅版紙,總墨量上限可能設定在300%至330%之間。膠版印刷的總墨量限制通常在300-340%之間,而數位印刷(如碳粉式)則可能在260%左右。因此,在設計深色或飽和色區域時,務必向合作的印刷廠諮詢其推薦的總墨量上限,並在設計軟體的色彩設定或分色設定中進行相應的控制。
一個常見導致總墨量超標的原因是使用了「四色黑」(Rich Black or 4C Black),即通過C, M, Y三種彩色油墨與K(黑色)油墨疊加來產生更為濃郁深邃的黑色效果。雖然四色黑在表現大面積黑色時能獲得比單純K100%更佳的視覺效果,但如果CMY的配比不當,極易造成總墨量過高。
明確指出,應避免在文字和細線條上使用四色黑,因為這不僅會增加套印不準的風險,更容易導致墨量超標和字跡模糊。
🔹 黑色疊印 (Overprint Black):
疊印是指某個顏色的物件印刷時,直接疊加在下方已有顏色的區域之上,而不是像常規情況那樣,先將下方顏色在該物件輪廓內「挖空」(Knock Out),再將該物件顏色填入。黑色疊印特指將純黑色(通常是K100%,即不含CMY成分的單黑)的文字或線條設定為疊印在背景色之上。
使用黑色疊印的主要目的是為了避免在印刷套準過程中可能出現的微小誤差。如果細小的黑色文字或線條採用常規的挖空方式印刷,一旦黑色版與背景色版之間發生極其輕微的套印不準,就可能在黑色物件邊緣與背景色之間露出一絲絲白邊(如果背景是白色紙張)或背景色的邊緣,影響美觀和閱讀清晰度。
將K100%的黑色設定為疊印,則黑色油墨會直接覆蓋在背景色之上,即使發生微小套準偏差,也不會產生明顯的縫隙。
使用黑色疊印時需注意以下幾點:
● 僅適用於純黑色 (K100%):
如果黑色物件本身含有CMY成分(即所謂的四色黑或Rich Black),則絕對不應將其設定為疊印。否則,該黑色中的CMY成分會與背景色中的油墨混合,產生非預期的、通常是更深或更濁的顏色變化。
● 不適用於大面積黑色:
對於大面積的黑色塊,如果設定為疊印在彩色背景上,可能會因為下方彩色油墨的透出,使得黑色顯得不夠黑實、不夠純粹,甚至呈現出背景色的色偏。此時,應採用挖空方式,並使用精心調配的四色黑(Rich Black)來填充,以獲得更飽滿、更深沉的黑色效果。
● 檢查軟體預設與印刷廠流程:
某些設計軟體或印刷廠的RIP系統可能會預設將K100%的黑色自動處理為疊印,但也可能不會。因此,設計師應在軟體中明確檢查和設定黑色物件的疊印屬性(通常在「屬性」面板或「疊印預覽」功能中查看),並與印刷廠溝通確認其處理方式。
在設計軟體中,可以通過色彩資訊面板或分色預覽功能來檢查特定區域的總墨量。對於疊印設定,則需仔細檢查黑色文字和圖形的屬性。一個推薦的四色黑(Rich Black)配方,例如用於大面積實底黑,可以是 C:40%, M:30%, Y:30%, K:100%,其總墨量為200%,既能保證黑色的濃郁度,又在多數印刷條件的可接受範圍內。
⚠️ 常見的墨控錯誤包括:
● 設計稿中深色區域的總墨量嚴重超標,導致印刷時油墨難以乾燥並引發蹭髒。
● 細小的黑色文字未使用疊印設定,造成印刷成品邊緣出現套印不準的白邊或色邊。
● 以及錯誤地將含有CMY成分的四色黑設定為疊印,導致與背景色混合後顏色發生非預期改變。
總墨量的控制,實際上是在印刷過程中對「印刷材料的物理極限」與「生產作業的效率要求」之間尋求一個精確的平衡點。紙張作為油墨的承載體,其纖維結構和表面塗層決定了它在單位面積內所能吸收和固著的油墨量是有限的。
一旦施加的油墨量超過了這個物理極限,多餘的油墨便無法被紙張有效吸收或在墨層表面快速乾燥,隨之而來的便是乾燥時間延長、墨層黏膩、背面蹭髒、甚至紙張堆疊後黏死等一系列印刷故障,這些都將直接導致廢品率上升,並嚴重拖慢生產效率。
因此,總墨量限制並非隨意設定的參數,而是印刷工程師根據具體紙張特性、油墨性能和印刷機條件,在力求色彩飽和豐富的同時,充分尊重印刷材料和工藝流程的客觀制約而制定的科學規範。設計師在追求視覺效果的豐富性和衝擊力時,不能脫離實際的印刷生產條件。深刻理解並嚴格遵守印刷廠提供的總墨量限制,是確保設計作品能夠順利、高品質地被複製生產出來的基本專業素養。
黑色疊印技術的運用,則是在印刷工藝中針對「視覺缺陷的補償」與「色彩純度的保持」之間所展現的一種精巧技法。在多色套版印刷過程中,由於機械精度、紙張伸縮等多種因素的影響,各色版之間要實現百分之百的完美對位(即套準)是極其困難的,總會存在肉眼難以察覺或偶爾可見的微小偏差。
當細小的黑色文字或線條採用常規的「挖空」方式印在彩色背景上時,這種微小的套準偏差就可能導致黑邊與背景色之間產生令人不悅的白邊或色邊,破壞了設計的精緻感。黑色疊印巧妙地利用了黑色油墨的高覆蓋性和視覺上的強勢,讓黑色直接疊印在背景色之上,從而「隱藏」或「包容」了這種潛在的套準誤差,使得視覺效果更為平滑和完整。
然而,這種技法的運用必須精準。如果錯誤地將非100% K的黑色(如四色黑)設定為疊印,或者將彩色物件錯誤地設定了疊印,就會導致不同顏色的油墨在紙張上直接混合,產生非預期的、通常是混濁或變深的顏色,反而破壞了原設計的色彩準確性和純度。
因此,黑色疊印的正確與否,不僅體現了印前作業人員對印刷工藝細節的精準把控能力,也要求設計師對疊印的原理和適用場景有清晰的理解,避免誤用或濫用,才能在有效解決套準問題的同時,確保設計作品色彩表現的純淨與準確。
⛔ 專家提示:透明度效果的正確處理
現代設計軟體(如Adobe Illustrator、InDesign)提供了豐富的透明度、混合模式、陰影、羽化等特殊效果,這些效果能極大地增強設計的層次感和視覺吸引力。然而,在將包含這些複雜效果的設計稿用於印刷時,如果未能進行正確的印前處理,往往會在最終的印刷品上產生非預期的結果,例如出現光柵化瑕疵(如物件邊緣的意外白邊或色塊)、色彩失真、甚至整個透明區域印刷錯誤等。
這些問題的根源在於,螢幕上所見的透明度效果是通過數位方式即時計算和渲染的,而印刷過程則是將這些效果轉換為物理的CMYK油墨疊加。不同的RIP(Raster Image Processor,光柵圖像處理器)系統或印刷設備,對複雜透明度物件的解釋和處理方式可能存在差異,從而導致輸出結果的不一致性。
為了解決這一問題,一個被廣泛推薦且行之有效的方案是,在將設計稿導出為最終印刷用的PDF檔案時,執行「透明度平面化 (Flatten Transparency)」操作。透明度平面化是指將設計稿中所有使用了透明度、混合模式等特殊效果的物件,其相互疊加的複雜關係進行計算和「固化」,最終轉換為一系列不透明的點陣圖像(光柵化圖像)或簡化的向量物件。
這樣處理後,原本動態的、依賴軟體即時渲染的透明效果,就變成了靜態的、確定性的像素數據或路徑數據,從而確保了印刷機能夠一致地、可預測地呈現這些效果,因為它們不再被視為需要特殊解析的獨立透明圖層。
大多數專業的設計和排版軟體,在導出PDF的選項中都提供了透明度平面化的功能,並允許用戶對平面化過程中的一些參數進行控制,例如平面化後點陣圖像的解析度、向量與點陣的平衡、以及是否保留疊印等。在執行平面化時,務必選擇足夠高的解析度(通常與文件中其他點陣圖像的印刷解析度一致,如300dpi),以確保平面化後生成的圖像部分依然保持清晰銳利,不會出現模糊或鋸齒。
透明度平面化的重要性在於,它是保障設計師在螢幕上精心調製的、包含複雜透明關係的視覺效果,能夠在最終印刷品上得到忠實還原的關鍵一步。它有效地彌合了數位設計環境的靈活性與物理印刷過程的確定性之間的潛在鴻溝。
雖然一些非常現代的RIP系統和高階數位印刷機聲稱能更好地處理原生的透明度物件,但從最大限度地兼容各種印刷環境和設備(尤其是傳統的平版印刷流程)的角度考慮,平面化透明度仍然是最為穩妥和可靠的做法。這是一種「向上兼容」的印前策略,旨在確保設計檔案無論交付給技術水平如何的印刷廠,都能夠順利生產,減少因透明度解析問題引發的意外。
儘管平面化操作可能會在一定程度上犧牲原始設計檔案中透明度效果的後期編輯靈活性(因為效果已被固化),但它換來的是更高的印刷成功率和更可預測的成品品質。因此,在追求豐富設計效果的同時,充分考慮到生產流程的穩定性和兼容性,是每一位專業設計師在印前準備工作中應有的重要考量。
系列文章
印書終極指南:專家教你避開印書地雷(三) - 紙材與裝訂方式篇
相關產品參考:
https://www.jcolor.com.tw/design/blog_list?category=654070fb233bc827008b6ab4&page=1